
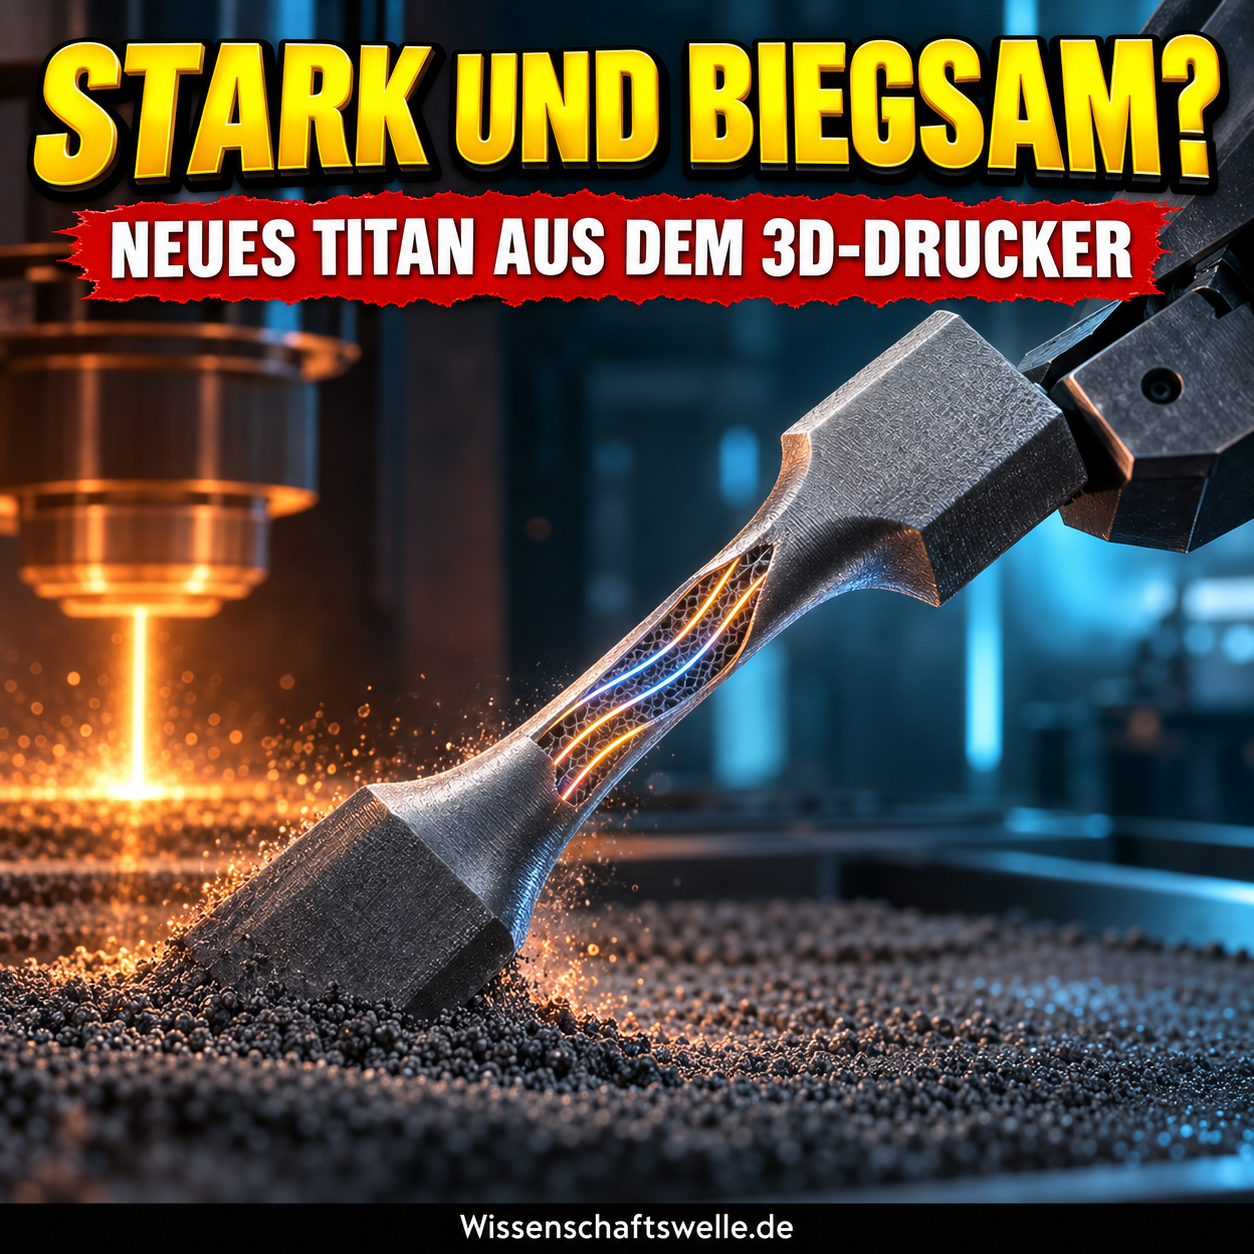
Ein Metallstab kommt Schicht für Schicht aus dem Drucker. Beim Zugversuch hält er einer enormen Last stand – und kann sich dennoch ein Stück gleichmäßig dehnen. Das klingt wie ein Widerspruch, denn sehr feste Metalle verlieren oft an Verformbarkeit. Ein Forschungsteam hat nun eine Titanlegierung vorgestellt, in der sich beim Drucken Bänder bilden, die nur wenige Nanometer breit sind. Entscheidend ist nicht allein der neue Zahlenrekord. Interessanter ist, wie der Herstellungsprozess eine innere Architektur erzeugt – und warum aus einem starken Laborstab noch lange kein zugelassenes Flugzeugteil wird.
Die kurze Antwort
Die gezielte Titanlegierung erstarrt beim Laser-Pulverbett-Druck zu extrem feinen Kristall-Stapelbändern. Diese behindern Verformung und erlauben zugleich noch gleichmäßige Dehnung – belegt an Laborproben, nicht an zugelassenen Bauteilen.
- Neue Originalstudie: rund 1,5 Gigapascal Streckgrenze, über 1,7 Gigapascal maximale Zugspannung und etwa 7,5 Prozent gleichmäßige Dehnung.
- Elektronenmikroskopie zeigt Stapelbänder unter zehn Nanometern; die Atomsonde erkennt eine begleitende chemische Modulation.
- Ermüdung, Druckfehler und reproduzierbare Serienqualität bleiben gesondert zu prüfen.
Der Druckprozess entwirft die Materialstruktur mit – der Zugversuch ist der Anfang, nicht die Bauteilfreigabe.
Kernpunkte
- Eine am 25. September 2026 veröffentlichte Studie berichtet für eine 3D-gedruckte Titanlegierung etwa 1,5 Gigapascal Streckgrenze, mehr als 1,7 Gigapascal maximale Zugspannung und rund 7,5 Prozent gleichmäßige Dehnung.
- Die Forschenden führen die Kombination auf sehr feine, unterschiedlich gestapelte Bereiche im Kristall zurück. Zusammensetzung und Druckbedingungen werden gemeinsam eingestellt.
- Das ist ein Ergebnis an untersuchten Proben. Ermüdungsfestigkeit, Fehlerfreiheit in größeren Bauteilen und verlässliche Serienfertigung sind damit noch nicht nachgewiesen.
Was wurde an dem Titan tatsächlich gemessen?
Die Originalarbeit in *Nature Materials* untersucht eine Legierung aus Titan mit 7,5 Gewichtsprozent Aluminium und 3,3 Gewichtsprozent Chrom. Sie wurde mit Laser-Pulverbettfusion hergestellt: Ein Laser schmilzt Metallpulver örtlich auf, die Schmelze erstarrt, die nächste dünne Pulverschicht folgt. So entsteht ein Körper Schicht für Schicht. Der Vorgang ist viel mehr als eine Maschine, die eine vorgegebene Form zeichnet. Die raschen Temperaturwechsel bestimmen auch, welche Kristallstruktur im fertigen Metall stehen bleibt.
Die Autoren berichten eine Streckgrenze von ungefähr 1,5 Gigapascal. Ab diesem Punkt bleibt nach Entlastung eine bleibende Verformung. Die maximale Zugspannung liegt über 1,7 Gigapascal: Das ist der höchste im Zugversuch erreichte Spannungswert, nicht die Belastung, die ein beliebiges Bauteil im Alltag dauerhaft sicher tragen dürfte. Hinzu kommt eine gleichmäßige Dehnung von etwa 7,5 Prozent. Sie beschreibt die Verformung, bevor sich die Dehnung auf eine enge Stelle konzentriert. Sie ist nicht mit der gesamten Dehnung bis zum Bruch gleichzusetzen. Wer solche Kennwerte genauer einordnen will, findet bei uns eine Erklärung dazu, warum zerstörende Materialtests unverzichtbar bleiben.
Drei Kennwerte, drei Aussagen
1,5 GPa Streckgrenze
Ab dieser Zugspannung bleibt die Probe bleibend verformt.
- Aussagekraft
- Direkter Zugversuch an der neuen Legierung.
- Grenze
- Kein zulässiger Dauerlastwert für ein Bauteil.
Über 1,7 GPa Zugfestigkeit
Höchste Zugspannung, die die Probe im Versuch erreicht.
- Aussagekraft
- Direkter Zugversuch an der neuen Legierung.
- Grenze
- Sagt allein nichts über Millionen Lastwechsel aus.
Etwa 7,5 Prozent gleichmäßige Dehnung
Die Probe dehnt sich, bevor sich die Verformung örtlich konzentriert.
- Aussagekraft
- Aus der Zugkurve berichteter Kennwert.
- Grenze
- Nicht mit der gesamten Bruchdehnung verwechseln.
Ein Vergleich mit einer anderen Legierung wäre nur fair, wenn Probenform, Herstellungszustand, Prüfrichtung und Messmethode zusammenpassen. Die Zahlen zeigen eine bemerkenswerte Kombination innerhalb der Untersuchung. Sie sind keine allgemeine Rangliste aller Titanwerkstoffe und keine Zulassungsurkunde.
Wie entstehen Bänder, die kleiner als ein Staubkorn sind?
Im ausgewählten Prozessfenster nutzte das Team 120 Watt Laserleistung und eine Scangeschwindigkeit von 1.750 Millimetern pro Sekunde. Zusammen mit der Legierungszusammensetzung führt das zu sehr schnellem Abkühlen. Dabei bildet sich Martensit: eine Kristallstruktur, die durch eine rasche Umordnung entsteht, ohne dass die Atome erst weite Strecken diffundieren müssen. Innerhalb dünner Martensitbereiche beobachtete das Team wiederum unterschiedliche Stapelfolgen der Atome. Diese „Stapelbänder“ liegen weniger als zehn Nanometer auseinander; ein Nanometer ist ein Milliardstel Meter.
Die Bänder sind keine aufgedruckten Lamellen und auch keine sichtbaren Risse. Das Team untersuchte sie mit Elektronenmikroskopie und Atomsondentomographie. Letztere zeigte zudem eine periodische Verschiebung der Aluminium- und Chromkonzentration im Abstand von ungefähr sechs Nanometern. Das ist der eigentliche überraschende Befund: Der Laser schreibt nicht nur die äußere Form, sondern beeinflusst indirekt die Ordnung im Inneren. Die Bildidee unseres Covers übersetzt diese Struktur in sichtbare Lichtbänder; sie ist eine Metapher, keine Mikroskopaufnahme.
Vom Pulver zum Stapelband
Abstimmen
Zusammensetzung aus Titan, Aluminium und Chrom und Laserparameter gemeinsam wählen.
Erstarren
Die aufgeschmolzene Spur kühlt rasch ab und bildet feinen Martensit.
Stapeln
Im Kristall entstehen unterschiedliche Atom-Stapelfolgen als Bänder unter zehn Nanometern.
Ziehen
Zugversuche messen Festigkeit und gleichmäßige Dehnung an realen Proben.
Bei der Suche nach dem geeigneten Rezept kombinierten die Forschenden viele kleine Versuche mit maschinellem Lernen. So wurden Zusammensetzung und Prozessparameter gemeinsam eingegrenzt. Das ist keine Zauberformel, die ohne Messungen ein Material erfindet: Der Algorithmus hilft beim Suchen, die Eigenschaften müssen anschließend an real gedruckten Proben gemessen werden. Eine unabhängige Fachübersicht über additiv gefertigte Metalle beschreibt genau diesen Zusammenhang von Herstellungsbedingungen, innerer Struktur und mechanischem Verhalten als zentrales Forschungsfeld.
Warum kann ein sehr festes Metall noch nachgeben?
Wenn sich Metall plastisch verformt, bewegen sich Versetzungen durch seinen Kristall. Das sind Verschiebungen in der regelmäßigen Atomanordnung; sie ermöglichen, dass das Metall seine Form ändert, ohne sofort zu brechen. Viele Grenzen im Kristall erschweren diese Bewegung und erhöhen die Festigkeit. Werden sie jedoch so dominant, dass kaum noch Verformung möglich ist, droht ein spröderes Verhalten. Die neue Arbeit deutet die dicht angeordneten Stapelbänder als Hindernisse, die Versetzungen bremsen und zugleich weitere Verfestigung während des Ziehens erlauben.
Dieses Prinzip ist nicht mit dem simplen Satz „je mehr Fehler, desto besser“ erklärt. Entscheidend sind Art, Abstand und Wechselwirkung der Strukturen. Außerdem ist der Zusammenhang zwischen Festigkeit und Dehnbarkeit kein Naturgesetz, das jede Legierung gleich erfüllen muss. Schon eine Studie von 2025 zu gedrucktem Ti-6Al-4V zeigte, dass abgestimmte Druck- und Wärmebehandlungsparameter beide Eigenschaften günstiger kombinieren können. Die neue Arbeit untersucht eine andere Zusammensetzung und eine andere nanoskalige Architektur. Dass ein Werkstoff leicht und zugleich belastbar sein soll, ist ein Ziel des konstruktiven Leichtbaus; die neue Studie betrachtet dafür die Materialseite.
Hält der gedruckte Stab auch nach Millionen Belastungen?
Genau hier wird aus einer eindrucksvollen Zugkurve eine offene Ingenieurfrage. Ein Flugzeugbauteil erlebt wiederholte Lasten, Temperaturschwankungen und eine lange Nutzungszeit. Winzige Poren, nicht vollständig verschmolzene Pulverbereiche, Oberflächenrauheit oder innere Spannungen können dafür wichtiger sein als der beste Einzelwert im Zugversuch. Das amerikanische National Institute of Standards and Technology (NIST) erläutert bei der Bauteilqualifikation, weshalb Form, Oberfläche, innere Fehler, Richtungsabhängigkeit und Nachbehandlung zusammen geprüft werden müssen.
NIST zeigt bei Untersuchungen zu Ermüdung und Bruch additiv gefertigter Metalle sogar Bruchflächen gedruckten Titans, an denen Risse bei unvollständig verschmolzenen Stellen begannen. Das ist kein Gegenbeweis gegen die neue Legierung: Die NIST-Beispiele betreffen andere Proben und Verfahren. Sie zeigen aber, welche Art Nachweis noch nötig ist. Auch eine NIST-Untersuchung an Ti-6Al-4V verbindet Poren mit schlechterer Ermüdungsleistung. Man darf deshalb Zugfestigkeit und Dauerfestigkeit nicht austauschen, als wären es zwei Wörter für dieselbe Eigenschaft.
Laborbefund und Bauteilfrage
Was wir wissen
- Die Autoren beobachteten Stapelbänder mit mehreren Materialanalysen.
- Die untersuchten Zugproben erreichten die berichtete Kombination aus Festigkeit und Dehnung.
- Andere Forschungsstellen dokumentieren Ermüdungsrisiken durch Druckdefekte.
Was offen ist
- Wie die neue Legierung nach Millionen Lastwechseln abschneidet.
- Ob größere Bauteile aus verschiedenen Druckrichtungen gleich zuverlässig sind.
- Ob Fertigung und Nachprüfung die Werte in einer Serie konstant halten.
Der stärkste Einwand gegen die Begeisterung lautet also: Ein überzeugender Laborbefund kann beim Übergang zu größeren, anders orientierten oder wiederholt gefertigten Teilen an Streuung und Defekten scheitern. Das ist ein ernstes Problem, kein kleinlicher Nachsatz. Umgekehrt macht die fehlende Zulassung die gemessene Nanostruktur nicht wertlos. Sie eröffnet einen konkreten Weg, Legierungschemie und Druckrezept zusammen zu entwerfen – und danach die unangenehmen Langzeittests zu bestehen.
Was bleibt von der großen Zahl?
Die Zahl von mehr als 1,7 Gigapascal zieht Aufmerksamkeit auf sich. Der eigentliche Fortschritt liegt eine Ebene tiefer: Ein Prozess, der bisher vor allem wegen seiner Formfreiheit interessant war, kann im passenden Material eine ungewöhnliche innere Ordnung schaffen. Genau diese Ordnung könnte helfen, Festigkeit und Verformbarkeit zusammenzubringen. Ob daraus verlässliche Bauteile werden, entscheidet nicht die Schlagzeile, sondern die nächste Serie aus Ermüdungstests, Fehlerprüfung und reproduzierbarer Fertigung. Das ist weniger spektakulär als ein Rekord – und der Moment, in dem Werkstoffforschung zu Ingenieurswesen wird.
Schreibe einen Kommentar